
얇은 알루미늄용 알루미늄 용접 와이어: 주요 선택 요소 설명
8mm 플레이트에서 깨끗하게 작동하는 동일한 1.2mm ER5356 와이어를 사용하여 벤치에 1.6mm 6061-T6 시트를 놓으면 실패가 예측 가능합니다. 비드의 첫 번째 1/3이 번쓰러지고 시트가 들리는 뒤틀림이 발생하며 모든 망설임 뒤에 다공성이 흔적을 남깁니다. 두꺼운 판에 작업하는 와이어는 얇은 부분에 잘못된 재료입니다. 기계 설정이 아닌 와이어 선택에 따라 열 균형이 설정되기 때문입니다. 이는 모재가 3mm 이하일 때 중요한 선택 요소입니다.
얇은 알루미늄이 잘못된 와이어 선택을 처벌하는 이유
얇은 알루미늄은 단면이 전도할 수 있는 열 입력을 초과하면 파손되며, 와이어 선택에 따라 접합부에 들어가는 열의 양이 결정됩니다.
알루미늄은 연강보다 4~5배 빠른 약 237W/mK의 열을 전도하는 반면 녹는점은 660°C에 불과합니다. 표면의 산화물 층은 2,072°C 근처에서 녹습니다. 베이스를 녹이는 것과 산화물을 뚫는 것 사이의 간격이 너무 좁아서 대형 와이어에서 발생하는 추가 열이 즉시 타거나 늘어지는 현상이 나타납니다.
3mm 두께 미만에서는 세 가지 와이어 관련 요소가 중요한 변수가 됩니다.
- 열 입력: 직경이 더 큰 와이어는 녹기 위해 더 높은 전류를 요구하며, 얇은 부분은 해당 에너지를 충분히 빨리 흡수할 수 없습니다.
- 아크 힘: 무거운 5xxx 와이어는 수영장이 얼기 전에 얇은 재료를 절단하는 더 뜨겁고 공격적인 아크를 생성합니다.
- 유동성: 빠르게 젖는 와이어는 용접 풀을 더 빨리 닫아 얇은 시트에서 용융 영역이 열려 있는 시간을 줄입니다.
번스루(Burn-through)는 용접 풀이 전체 단면 두께를 관통하고 용융 금속이 떨어지는 경우 발생합니다. 3mm 미만의 알루미늄에서는 번스루(burn-through)가 설정 문제이기 전에 와이어 선택 문제입니다.
합금 제품군 우선: 4xxx 대 5xxx
얇은 알루미늄의 경우 4xxx 계열(알루미늄-실리콘)이 더 안전한 기본값인 반면, 5xxx 와이어(알루미늄-마그네슘)는 강도나 부식 일치가 필요한 접합부용으로 예약되어 있습니다.
ER4043 및 ER4047은 얇은 소재를 위해 제작업체가 의존하는 두 개의 4xxx 와이어입니다. 각각 5%와 12%의 실리콘 함량은 용융 범위를 낮추고 유동성을 높이므로 용접 풀이 젖어 빠르게 얼게 됩니다. 급속 동결은 번스루(burn-through)에 대한 최선의 방어책입니다. 6061과 같은 6xxx 기본 금속에서 4xxx 와이어는 5xxx 와이어보다 고온 균열에 더 잘 견딥니다.
5xxx 주력 제품인 ER5356 및 ER5183은 5xxx 모재에 양극 산화 처리한 후 더 높은 용접 강도와 우수한 색상 일치를 제공합니다. 얇은 시트의 절충안은 더 가혹한 아크와 더 느린 젖음 풀입니다. 조인트에 실제로 5xxx 강도가 필요한 경우 1.0mm ER5356을 사용할 수 있습니다. 1.2mm는 2mm 스톡에서 거의 정당화되지 않습니다.
| 선정기준 | ER4043(Al-Si5) | ER5356(Al-Mg5) |
| 최고의 비금속 매치 | 3xxx, 6xxx, 6061, 주조 알루미늄 | 5xxx, 5052, 5083, 5086 |
| 6xxx의 고온 균열 저항성 | 높음 | 보통, 세심한 기술이 필요함 |
| 용접 강도 | 더 낮음, 약 170-200 MPa | 높음er, about 240-280 MPa |
| 얇은 시트의 유동성 | 우수하고 빠른 습윤성 | 더 낮고 더 거친 호 |
| 양극산화 처리된 색상 일치 | 더 어두운 회색 | 5xxx 베이스에 잘 매치됨 |
| 2mm의 번스루 위험 | 낮은 | 높음er |
대부분의 얇은 6xxx 섹션의 경우 아래 ER4043 제품 라인은 시험 실행을 위한 실용적인 시작점입니다.
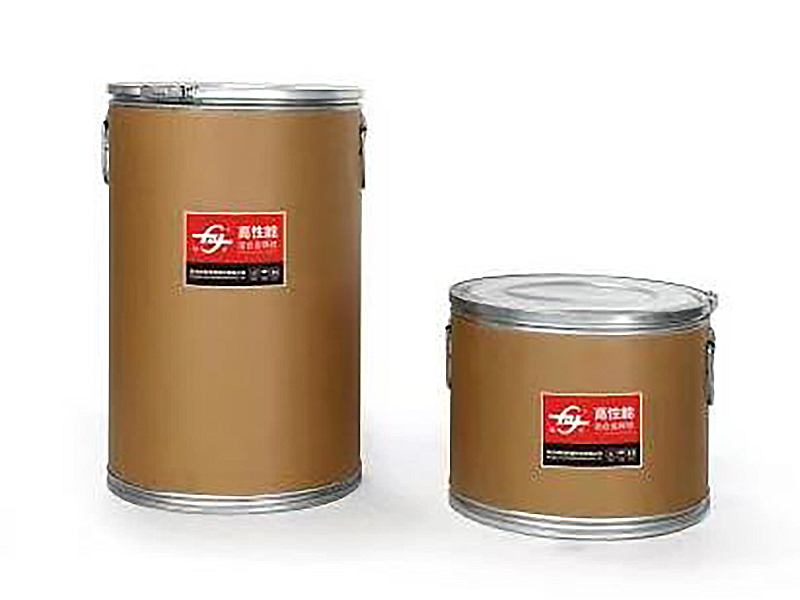 얇은 6xxx 섹션용 ER4043 실리콘 알루미늄 용접 와이어 이 5% 실리콘 필러 금속은 우수한 유동성과 침투성을 제공하므로 와이어 직경을 조정하기 전에 얇은 6xxx 알루미늄 섹션에서 시험 실행을 위한 실용적인 시작점이 됩니다. 제품보기 →
와이어 직경으로 열 입력 제어
와이어 직경은 열 입력에 가장 직접적인 영향을 미치는 요소입니다. 3mm보다 얇은 알루미늄의 경우 전압이나 이동 속도에 닿기 전에 1.2mm에서 1.0mm 또는 0.8mm로 떨어집니다.
조인트의 두께를 사용하여 시작 직경을 설정하고 전류 범위를 입력이 아닌 결과로 처리합니다. 1.2mm 와이어가 제대로 녹으려면 대략 120-160A가 필요합니다. 0.8mm 와이어는 60-90A에서 깨끗하게 녹습니다. 2mm 시트에서 그 차이는 바삭바삭한 비드와 일련의 구멍 사이의 선입니다.
수유는 직경 문제의 후반부입니다. 알루미늄 와이어는 부드럽고 0.8mm 와이어는 기둥 강도 1.2mm의 약 1/3을 갖습니다. 이것이 바로 주조 및 나선 공차가 중요한 이유입니다. 와이어 루프의 자연 직경인 주조는 300~600mm 사이로 유지되어야 하고, 평평한 표면에서 수직으로 들어 올려지는 나선은 12mm 미만으로 유지되어야 합니다. 이 범위를 벗어나는 값을 사용하면 새둥지 현상, 불규칙한 호 시작 및 일관되지 않은 와이어 확장이 발생합니다.
풀이 가능한 한 빨리 동결되어야 하는 얇은 4xxx 애플리케이션의 경우 12% 실리콘이 포함된 ER4047은 ER4043보다 유동성을 훨씬 더 향상시킵니다.
 12% 실리콘을 함유한 ER4047 알루미늄 MIG 용접 와이어 12% 실리콘을 함유한 이 와이어는 ER4043보다 더 높은 유동성을 제공하여 얇은 4xxx 응용 분야에서 용접 풀이 더 빨리 동결되도록 돕습니다. 또한 내식성이 우수하고 변형이 적습니다. 제품보기 →
공급 가능성과 공급 품질이 일관성을 결정합니다
합금 화학, 표면 상태 및 기계적 공차가 스풀 간에 변동하는 경우 일관된 박판 용접이 불가능합니다.
알루미늄의 다공성은 표면 산화물, 윤활제 흡인 및 흡수된 수분에 의해 도입된 수소에서 주로 발생합니다. 깨끗해 보이는 와이어에도 모든 용접에서 다공성을 생성할 만큼 충분한 잔여물이 있을 수 있습니다. 신뢰할 수 있는 공급업체는 주조, 균질화, 드로잉, 세척, 레이어 와인딩 등 전체 라인을 제어하고 테스트 데이터를 사용하여 각 열을 지원합니다.
인증은 또한 공급업체가 이미 어떤 산업에 서비스를 제공하고 있는지를 나타냅니다. 알루미늄 용접 와이어에 대해 허용되는 타사 마크에는 DB, CE, ABS, DNV 및 CCS가 포함됩니다. 해양 및 철도 인증을 보유한 제조업체는 대부분의 범용 전선 공장이 결코 시도하지 않는 감사를 통과했습니다. 항저우 Kunli 용접 재료 유한 회사 는 그러한 제조업체 중 하나입니다. 20년 이상의 알루미늄 와이어 생산 경험, 연간 생산 능력 2,500톤 이상, 생산량의 약 절반을 30개국 이상으로 수출하는 고성능 알루미늄 용접 와이어 수입 대체 생산업체로 자리매김했습니다.
5단계 선택 작업 흐름
아래의 5단계 워크플로우는 MIG, TIG 또는 펄스형 GMAW를 실행하는 모든 얇은 알루미늄 작업에 적용됩니다.
- 기본 합금과 성질을 확인합니다. 6061-T6과 같은 6xxx 시리즈 합금인지 5083과 같은 5xxx 합금인지 확인하세요. 이것만으로 필러 계열이 결정되기 때문입니다.
- 합금 계열을 잠급니다. 6xxx 얇은 스톡에는 4xxx를 사용하고 5xxx 얇은 스톡에는 5xxx를 사용합니다. 직경을 고려하기 전에 필러를 모재에 맞추십시오.
- 두께표에서 직경을 선택하세요. 0.8mm에서 최대 1.5mm 시트까지, 1.0mm에서 1.5mm에서 3mm까지 시작하세요. 조인트가 3mm를 초과하는 경우 최대 1.2mm까지만 이동하십시오.
- 공급 가능성 데이터를 확인하세요. 300~600mm 사이의 주조물, 12mm 미만의 나선형, 안정적인 스풀 레이어 권선이 있는 깨끗하고 밝은 와이어 표면을 확인하십시오.
- 추적 가능한 품질 문서를 요청하세요. 첫 번째 시험 주문 전에 열 인증서, 합금 구성 보고서 및 DB, CE, ABS, DNV 또는 CCS와 같은 인증서 사본을 요청하십시오.
이 5개 지점을 통과하는 작업에는 재료 변경당 약 10분이 소요되며 대부분의 박판 파손이 용접 셀에 도달하기 전에 제거됩니다. 동일한 논리의 압축된 버전의 경우 와이어 선택을 위한 빠른 결정 가이드 이 사이트에서는 5개의 수표를 모두 하나의 참조 카드로 압축합니다.
자주 묻는 질문
얇은 알루미늄에 가장 적합한 알루미늄 용접 와이어는 무엇입니까?
1.5~3mm 사이의 가장 얇은 알루미늄 작업의 경우 1.0mm의 ER4043이 기본 시작점입니다. ER4047은 최대의 유동성과 가장 빠른 동결이 필요할 때 더 나은 선택이며, ER5356은 제어 용이성보다 강도나 색상 일치가 더 중요한 5xxx 모재에 속합니다.
얇은 알루미늄에 ER5356을 사용할 수 있나요?
예. 두 가지 조건이 있습니다. 모재는 5xxx 합금이어야 하며 직경은 1.0mm 이하여야 합니다. 더 뜨거운 5xxx 아크가 연소를 밀어내기 때문에 전류량을 낮게 유지하고 이동 속도를 높게 유지하십시오.
 ER5356 5xxx 합금 및 박판용 알루미늄 용접 와이어 이 5% 마그네슘 필러 금속은 1.0mm 이하 직경을 사용할 때 얇은 게이지의 5xxx 모재에 적합합니다. 번스루(burn-through)를 방지하려면 전류량을 낮게 유지하고 이동 속도를 높게 유지하십시오. 제품보기 →
1.5~2mm 알루미늄에 가장 적합한 와이어 직경은 무엇입니까?
1.5mm 범위에는 0.8mm를 사용하고 2mm로 점프하려면 1.0mm를 사용합니다. 둘 다 전류를 110A 미만으로 유지하므로 열이 전체 단면에 침투하기 전에 용접 풀이 응고될 수 있는 충분한 시간을 제공합니다.
얇은 알루미늄 용접부에 계속 균열이 발생하는 이유는 무엇입니까?
얇은 6xxx 시트의 균열은 거의 항상 마그네슘이 풍부한 필러나 소형 용접 풀로 인한 고온 균열입니다. ER4043 또는 ER4047로 전환하고 조인트를 깨끗하게 유지하고 이동 속도를 높여 수영장이 머물지 않도록 하세요.


